কেন মেশিন স্যান্ডপেপার অতিরিক্ত গরম করে? কারণ এবং ব্যবহারিক সমাধান
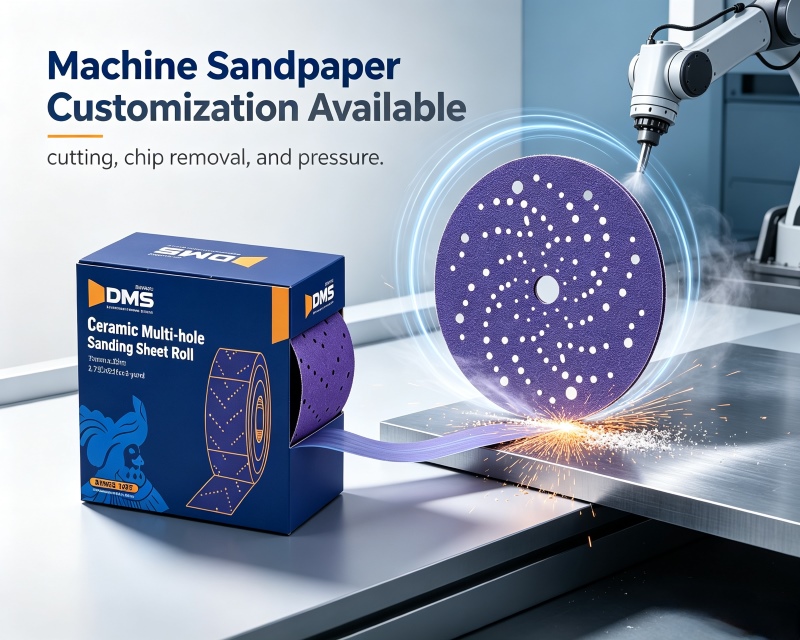
যখন একটি ওয়ার্কপিস মেশিন গ্রাইন্ডিংয়ের সময় গরম হয়ে যায়, তখন অনেক লোকের প্রথম প্রতিক্রিয়া হয় যে স্পিন্ডেলের গতি খুব বেশি বা স্যান্ডপেপার গ্রিটটি ভুল। যাইহোক, ওয়ার্কশপে ঘনিষ্ঠভাবে পর্যবেক্ষণ করলে দেখা যায় যে তাপের মূল কারণটি প্রায়শই মেশিনের সেটিংস নয়, বরং যন্ত্রের কাটা অবস্থা।মেশিন স্যান্ডপেপার. ঘর্ষণকারী দানাগুলি কাটা থেকে ঘর্ষণে স্থানান্তরিত হলে, প্রায় সমস্ত যান্ত্রিক শক্তি তাপে রূপান্তরিত হয়, যার ফলে ওয়ার্কপিসের তাপমাত্রা দ্রুত বৃদ্ধি পায়। এই সমস্যাটি সমাধান করার জন্য, তিনটি মূল কারণের পদ্ধতিগতভাবে তদন্ত করা প্রয়োজন: কাটা, চিপ অপসারণ এবং চাপ।
প্রথমত, পরীক্ষা করুন কিনামেশিন স্যান্ডপেপারঅকার্যকর হয়ে গেছে। সঠিকভাবে কাজ করার সময়, ঘষিয়া তুলিয়া ফেলিতে সক্ষম দানাগুলি তীক্ষ্ণ হয় এবং উপাদানটিকে পাউডারে পিষে ফেলার পরিবর্তে চিপগুলি কেটে ফেলে। যখন দানাগুলি নিস্তেজ হয়ে যায় বা পৃষ্ঠটি ধ্বংসাবশেষে আটকে থাকে, তখন স্যান্ডপেপারটি ওয়ার্কপিসের পৃষ্ঠ জুড়ে স্লাইড করবে; অনুভূতি রুক্ষ থেকে মসৃণে পরিবর্তিত হবে, শব্দ খাস্তা থেকে নিস্তেজ হয়ে যাবে এবং স্যান্ডপেপারের পৃষ্ঠে একটি চকচকে, চকচকে স্তর দৃশ্যমান হতে পারে। এই সময়ে নাকাল চলতে থাকলে, যোগাযোগের জায়গায় তাপ জমা হবে, যার ফলে কাঠ ঝলসে যাবে এবং সম্ভাব্য ধাতুতে নীল দাগ সৃষ্টি হবে। স্যান্ডপেপার প্রতিস্থাপনের সময়টি সময়ের অনুমানের উপর ভিত্তি করে করা উচিত নয়, বরং এই তিনটি সূচকের উপর ভিত্তি করে করা উচিত: শব্দ, অনুভূতি এবং স্যান্ডপেপারের পৃষ্ঠের চেহারা। একটি নতুন, মানসম্পন্ন শীট দিয়ে মেশিন স্যান্ডপেপার প্রতিস্থাপন করার জন্য একটি ঝলসানো ওয়ার্কপিস পুনরায় কাজ করার চেয়ে অনেক কম খরচ হয়।
চাপ নিয়ন্ত্রণ হল দ্বিতীয় ক্ষেত্র যেখানে সাধারণত সমস্যা দেখা দেয়। অনেক লোক অনুমান করে যে ধীর নাকাল অপর্যাপ্ত শক্তির কারণে হয়, তাই তারা আরও জোরে চাপ দেয়। যাইহোক, বৃহত্তর চাপ, বৃহত্তর যোগাযোগ এলাকা, আরো তীব্র ঘষিয়া তুলিয়া ফেলিতে সক্ষম দানা উপর ওভারলোড, এবং আরো চিপ অপসারণের জন্য স্থান সংকুচিত হয়. ফলাফল হল যে স্যান্ডপেপার দ্রুত আটকে যায়, মোটর লোড বৃদ্ধি পায় এবং ওয়ার্কপিস আরও দ্রুত গরম হয়। সঠিক পদ্ধতি হল মেশিনটিকে কাজ করতে দেওয়া, শুধুমাত্র দিক নির্দেশনার জন্য আপনার হাত ব্যবহার করে, স্যান্ডপেপার এবং ওয়ার্কপিসের মধ্যে যোগাযোগ বজায় রাখার জন্য যথেষ্ট চাপ প্রয়োগ করা। বড় এলাকা বালি করার সময়, একটি স্থির, এমনকি গতি বজায় রাখুন এবং যোগাযোগ বিন্দু ক্রমাগত স্থানান্তরিত রাখুন যাতে তাপ আশেপাশের অঞ্চলে ছড়িয়ে পড়ার সময় পায়।
চিপ অপসারণ এবং তাপ অপচয় তৃতীয় মূল দিক। ধুলো জমে তাপ তৈরিতে একটি লুকানো অবদানকারী; স্যান্ডপেপারের ফাঁকে আটকে থাকা ধ্বংসাবশেষ নাকাল শুধুমাত্র চিপ অপসারণের পথকে অবরুদ্ধ করে না বরং এটি একটি অন্তরক স্তর হিসাবে কাজ করে, যোগাযোগের জায়গায় তাপ আটকে রাখে। ধূলিকণা সংগ্রহের ব্যবস্থাকে বাধামুক্ত রাখা এবং নিয়মিতভাবে স্যান্ডিং পৃষ্ঠ এবং মেশিনের ভেন্ট পরিষ্কার করা তাপ অপচয়কে উল্লেখযোগ্যভাবে উন্নত করতে পারে। ওয়েট গ্রাইন্ডিং এপ্লিকেশানে, জল শুধুমাত্র লুব্রিকেন্ট হিসাবে কাজ করে না, আরও গুরুত্বপূর্ণ, ক্রমাগত নাকালের সময় উত্পন্ন তাপ বহন করে। যখন জলের প্রবাহ অপর্যাপ্ত হয়, তখন জলের ফিল্ম সমগ্র যোগাযোগের পৃষ্ঠকে আবৃত করতে পারে না, যার ফলে স্থানীয় শুষ্ক গ্রাইন্ডিং এলাকাগুলি দ্রুত উত্তপ্ত হয়। গ্রাইন্ডিং ধ্বংসাবশেষ এবং তাপ উভয়ই দূর করার জন্য পর্যাপ্ত জলের প্রবাহ বজায় রাখা ভেজা গ্রাইন্ডিংয়ের সময় তাপমাত্রা নিয়ন্ত্রণের জন্য একটি মৌলিক প্রয়োজন।
সরঞ্জাম এবং স্যান্ডপেপারের মধ্যে সামঞ্জস্যতা তাপ উত্পাদনকেও প্রভাবিত করে। ব্যবহার করেমেশিন স্যান্ডপেপাররুক্ষ নাকালের জন্য খুব সূক্ষ্ম একটি গ্রিট ফলে ধ্বংসাবশেষের জন্য অপর্যাপ্ত স্থান হয়, যার ফলে এটি দ্রুত পূর্ণ হয়ে যায় এবং ঘর্ষণ-ভিত্তিক গ্রাইন্ডিং অবস্থায় চলে যায়। প্রক্রিয়াকরণ পর্যায়ের উপর ভিত্তি করে উপযুক্ত গ্রিট আকার নির্বাচন করুন: উপাদান দ্রুত অপসারণ করতে রুক্ষ নাকালের জন্য মোটা গ্রিট ব্যবহার করুন, তারপর সূক্ষ্ম নাকালের জন্য সূক্ষ্ম গ্রিটে স্যুইচ করুন। যদি সরঞ্জামগুলি পরিবর্তনশীল গতি নিয়ন্ত্রণকে সমর্থন করে, পাতলা ওয়ার্কপিস, তাপ-সংবেদনশীল উপকরণগুলিতে কাজ করার সময় বা সূক্ষ্ম ফিনিশিংয়ের সময় ঘূর্ণন গতিকে যথাযথভাবে হ্রাস করে প্রতি ইউনিটে উত্পন্ন ঘর্ষণীয় তাপকে কমিয়ে আনতে পারে।
উপরের সামঞ্জস্যগুলি করার পরেও যদি তাপ উৎপাদনের সমস্যাগুলি অব্যাহত থাকে, তবে ঘষিয়া তুলিয়া ফেলিতে সক্ষম ধরন বর্তমান অপারেটিং অবস্থার জন্য উপযুক্ত কিনা তা বিবেচনা করুন। সাধারণ অ্যালুমিনিয়াম অক্সাইড ক্ষয়কারীগুলি নিস্তেজ হয়ে যাওয়ার পরে নিজে থেকে ঝরে যায় না, তাদের নিস্তেজ, ঘর্ষণ এবং তাপমাত্রা বৃদ্ধির একটি চক্রের ঝুঁকিপূর্ণ করে তোলে। অন্যদিকে, সিরামিক ঘষিয়া তুলিয়া ফেলিতে সক্ষম, স্ব-শার্পেনিং বৈশিষ্ট্যের অধিকারী: মাইক্রোক্রিস্টালগুলি নিস্তেজ হয়ে গেলে, নতুন কাটিয়া প্রান্তগুলি উন্মোচিত করার জন্য তারা মাইক্রোস্কোপিকভাবে ফ্র্যাকচার করে। এটি তাদের ক্রমাগত মেশিন গ্রাইন্ডিংয়ের সময় একটি দীর্ঘ কাটিং উইন্ডো বজায় রাখতে দেয়, যার ফলে তুলনামূলকভাবে স্থিতিশীল তাপ উত্পাদন হয়। DMS-এর সম্পাদকীয় দল সুপারিশ করে যে কেনার আগে, আপনি একই ওয়ার্কস্টেশনে অল্প সংখ্যক নমুনা ব্যবহার করে তুলনামূলক পরীক্ষা পরিচালনা করুন। একটি একক শীট কার্যকর নাকাল সময়কাল পর্যবেক্ষণমেশিন স্যান্ডপেপারএবং তাদের বাল্ক প্রতিস্থাপন করার সিদ্ধান্ত নেওয়ার আগে ওয়ার্কপিসের তাপমাত্রা বৃদ্ধি।
সম্পর্কিত খবর
- ওয়েভ মার্কস পাচ্ছেন? বায়ুসংক্রান্ত স্যান্ডপেপার ব্যবহার করার সময় পরীক্ষা করতে সমস্যা
- কম ধুলো বালির জন্য পরিবেশ বান্ধব সিরামিক স্যান্ডপেপারের সুবিধাগুলি কী কী?
- ভেজা স্যান্ডপেপারে জলরোধী আবরণের খোসা ছাড়িয়ে যাওয়ার কারণ কী? কী ব্যবহার টিপস
- সিরামিক স্যান্ডপেপার বনাম সিলিকন কার্বাইড স্যান্ডপেপার: আপনার গ্রাইন্ডিং কাজের জন্য কীভাবে বাছাই করবেন
- কেন অ্যান্টি স্ট্যাটিক সূক্ষ্ম স্যান্ডপেপার ইলেকট্রনিক্স উত্পাদন গুরুত্বপূর্ণ
- ছিদ্রযুক্ত ধুলো-সংগ্রহকারী স্বয়ংচালিত স্যান্ডপেপার কি সুইচের মূল্য?
আমাকে একটি বার্তা ছেড়ে দিন



সংবাদ সুপারিশ